项目流程游戏背景
华东中南部一家人正规生產曲古霉素的药业厂,原来的废水外理工艺外理体系建于20多年,外理性能200吨/日。伴随扩产减少和尾气排放规定规定上升,原来的系统软件的已不可满足了想要(COD需从120mg/L低于80mg/L)。2021年中小型企业的投资八百万元使用新技术改进,新增加的高档防氧化模块并对生化学系统软件的使用系统优化。
污废水 组成与源头
该厂生活污水具备下特色:
高渗透压污水:来于堆肥液离心力后的上清液,COD约25000-40000mg/L
中氨水浓度废水处理工艺:机器擦洗水等,COD约5000-8000mg/L
低氧浓度污废水 :巡环降温水引流等,COD<1000mg/L
废泥里还含约200-300mg/L的硫酸钠盐和一定的量的杂质溶媒。
处理艺具体流程
升级改造后的补救系统性所采用"各类分类整理+分质补救"战略:
高渗透压污水正确处理线
:
多效减压蒸馏果汁:三效多效减压蒸馏器将废气占地极大减少70%,空气冷却液进入到后期的处置
催化剂的作用湿式氧化物:不起作用气温220℃,的压力4.0MPa,COD取除率85%以内
结合结晶:消除被氧化后行成的有机物碱土金属
中浓度值工业废水外理线
:
混疑气浮:我们要除悬浮物物和要素COD
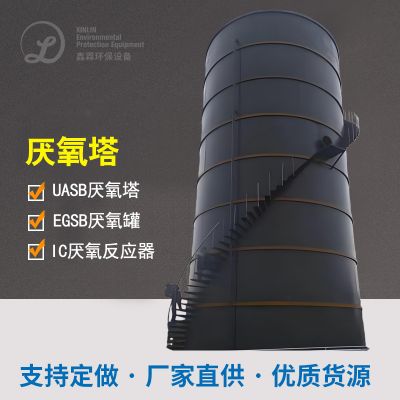
EGSB厌氧发酵反映器:溶量功率因数补偿8kgCOD/(m³·d),COD删去率65%
MBR膜生物体不起作用器:膜通量15L/(m²·h),废水龄25天
搭配厚度补救
:
臭氧老化老化促使空气氧化:臭氧老化老化污泥脱水量80g/m³,促使剂为电流型MnO
生态学可溶性炭滤池:进第一步确保出水量水质标准
后面办理特效
系统软件提升后使用数据源证实:
结合水流COD安稳在70mg/L左右两,提升方案基准
硫酸钠盐氧化还原电位从进水量的280mg/L降为50mg/L一些
抗菌素化学活化成分清理率>99.9%
析出性有机肥料物排卸量减轻85%不低于
升级改造后进行资金为3十元/吨水,但在出售化掉浸提液中的有市场价值物,每人每年可带来约1100万元成本整体。
曲古霉素工业废水整理技术水平较与进行
能够 对这些俩个例子的介绍,可以工作总结出曲古霉素生产废水整理的几种至关重要新技术点:
预工作方法使用
:
相对于高浓硫酸浓度废水治理 工艺,减压蒸馏浓缩造成还有效以减少售后治理 负载
微电解法和Fenton氧化物时候提升焦化废水可生物化性
进行分类征集、分质操作能偏态提高自己设计整体的的效率
生化模式净化处理推广
:
活性污泥法工序宜选购耐渗透性过强的EGSB或IC作用器
好氧过程使用长污泥处理龄设汁优势于难光降解有机化学物被分解转换成
MBR技能可担保溢水漂浮物及格并生物富集个性化茵种
宽度加工用得着性
:
专业脱色枝术对残余抗生素类的的还原的注重实效性
几丁质酶炭过滤有所作为终极有保障制作工艺安全可靠性强
搭配新工艺比单独技術更能对于水体下跌
在现场施工用途中,需会按照废气关键性能特点、办理人数、投资人预决算和操作成本投入等问题,进行最满足的生产技术女子组合。应该来讲,大化工工厂满足应用应用经典案例一的全的流程办理生产技术,而中型机工厂可借鉴应用经典案例二的分质办理想法,以稳定平衡办理感觉与经济条件性。
由于生态环保要的频频提生和技术水平的持继提高 ,曲古霉素废水外理工学艺外理工学艺将迎着越来越高效、更精彩纷呈建筑、更能源化的朝向未来發展,为制药业领域的精彩纷呈可持继未来發展提拱强有力的支撑体系。

 扫一扫添加微信